

רוב החלקים התעשייתיים הפריזמטיים - בתי תיבות הילוכים, בלוקי שסתומים הידראוליים, בלוקי מנוע, גופי משאבה, בסיסי תבניות - זקוקים לעיבוד על יותר מפנים אחד. מרכז עיבוד אנכי יכול להגיע רק לפנים העליון בהגדרה אחת; כדי לעבד את הדפנות, מפעיל פותח את החלק, הופך אותו, מציין אותו בחזרה, ומהדק מחדש. כל מהדק מחדש מוסיף זמן הגדרה, וחשוב מכך, ערימה חדשה של שגיאות מיקום. חור שנקדח מפנים אחד וחור משועמם מפנים אחר עלולים שלא להתיישר מכיוון שהנתון נע בין הגדרות. עבור חלק של ארגז ארבע צדדי, זה אומר שלושה או ארבעה מתקנים נפרדים ושלוש או ארבע סיכויים להיסחף מחוץ לסובלנות.
הגדרה אחת, ארבעה או חמישה פרצופים
מרכז עיבוד אופקי (HMC) פותר זאת עם ציר אופקי בשילוב עם aשולחן סיבובי בציר B. החלק מהודק פעם אחת, והשולחן מתהפך ב-90 מעלות בכל פעם כדי להציג כל אחד מארבעת פני הצד אל הציר. כאשר הפנים העליון נגיש גם כן, הגדרה אחת יכולה לעבד חמישה פנים של חלק קופסה - רק הצד התחתון המהודק אינו בהישג יד. כמה מכונות עם חמש פנים מוסיפות ציר המסתובב בין אופקי לאנכי, אבל אפילו HMC סטנדרטי עם שולחן סיבובי חותך את מספר ההגדרות מארבע לאחד עבור בית טיפוסי. זהו הפחתה של 75% בקיבוע ובטיפול, וזה מסיר את השגיאה הנגרמת על ידי המפעיל שמגיעה עם כל מהדק מחדש.
מדוע דיוק הדאטומים משתפר
רווח הדיוק האמיתי הוא לא רק פחות הגדרות - הוא זהנתון לעולם לא זז. במכונה אנכית, בכל פעם שאתה הופך את החלק אתה מציין אותו מחדש מול קצה חדש, ולכל אינדיקציה יש סובלנות משלה. ב-HMC, החלק מופנה פעם אחת למשטח ולשולחן הסיבובי, וכל פנים מעובדים באותה מערכת קואורדינטות. מערכת היחסים המיקוםית בין קדח בחזית הקדמית לבין חור מכוסה בצדדים מובטחת על ידי הגיאומטריה של המכונה ודיוק ההצמדה של השולחן המסתובב - לא על ידי כמה בזהירות מפעיל נגע במלחצים. עבור חלקים עם חורים קודחים צולבים, פתחי מיסבים ופנים מתואמים שחייבים להישאר מרובעים זה לזה, גישה חד-דאטית זו היא שהופכת סובלנות גיאומטרית הדוקה למעשית בנפח הייצור.
השולחן הרוטרי עושה את העבודה
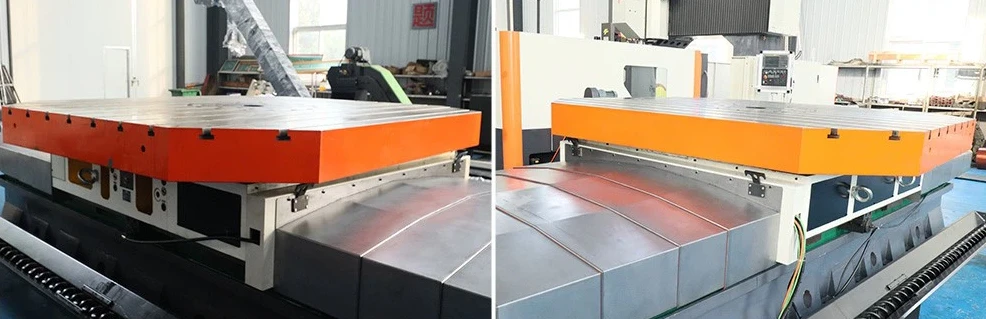
הרכיב שמאפשר עיבוד רב-צדדי הוא השולחן הסיבובי עצמו. HMCs ייצור משתמשים בציר B מונע סרוו עם מקודד עגול לאינדקס גמיש, אוצימוד עקום (צימוד Hirth)אינדקס הננעל למיקומים נפרדים עם קשיחות וחזרה גבוהים מאוד. דיוק האינדקס האופייני הוא בסביבות ±5 שניות קשת, עם יכולת חזרה סביב ±3 שניות קשת, וחלק מהטבלאות מציעות 360,000 פולסי אינדקס למיקום כמעט רציף. עומס שולחן נע בין כ-500 ק"ג במכונת משטחים של 400 מ"מ למספר טונות ב-HMC גדול. השולחן גם חייב להיות קשיח מספיק כדי שכוחות החיתוך על פני הצד לא יסיטו את החלק - ולכן שולחנות ומיטות HMC הם ברזל יצוק בעל צלעות כבדות עם מרכז כובד נמוך.
מחליפי משטחים שומרים על חיתוך הציר
עיבוד רב פנים משתלם רק אם המכונה אכן חותכת, ולא מחכה למפעיל. רוב HMCs הייצור מגיעים עםמחליף משטחים אוטומטי (APC)- בדרך כלל שני משטחים על מעבורת או מנגנון החלפה סיבובי. בעוד משטח אחד נמצא בתוך המכונה המעובדת, המפעיל טוען ופורק את המזרן השני בתחנה החיצונית. כאשר המחזור מסתיים, המשטחים מתחלפים תוך פחות מדקה, והציר חותך שוב כמעט מיד. זה חופף את זמן ההגדרה עם זמן החיתוך, מקטין את זמן אי-החיתוך ב-50% או יותר, והופך את ההפקה לכבוי אורות או ללא השגחה למציאותית. עבור חנות המריצים גרסאות דיור מרובות, המזרן הופך גם לפלטפורמת מתקן לשינוי מהיר: כל עבודה נשארת על המזרן שלה ומתחלפת פנימה מבלי לציין מחדש.
פינוי שבב ונוקשות
שני פרטים מבניים הופכים את ה-HMC לטוב יותר בחיתוך רב פנים מאשר במכונה אנכית. ראשית, עם ציר אופקי הצ'יפס נופלהרחק מהחלק על ידי כוח הכבידה, כך שהם לא יושבים בכיס וחתוכים מחדש, מה שמגן על גימור פני השטח וחיי הכלים. רוב HMCs משתמשים במסועים עם בורג כפול בתוספת מסוע שרשרת כדי להעביר שבבים החוצה ברציפות. שנית, הפריסה האופקית ומיטה מסוג T או מסילה צולבת מעניקים למכונה מרכז כובד נמוך וקשיחות סטטית/דינמית גבוהה, כך שחתכים כבדים בצדדים - עומקים של 10 מ"מ או יותר בפלדה - נשארים יציבים ללא פטפוטים. ציר BT50 או CAT50 בעל מומנט גבוה הוא סטנדרטי במכשירי HMC ייצור בדיוק מהסיבה הזו.
איפה HMC משתלם הכי הרבה
ה-HMC אינו המכונה המתאימה לכל עבודה. צלחות שטוחות, עבודה פשוטה עם החזית העליונה וחלקים גדולים מאוד עם חזית אחת הם לרוב זולים יותר במכונה אנכית. ה-HMC מרוויח את העלות שלוחלקים בצורת קופסה וקליפהשצריכים שני פנים או יותר מעובדים לפי סבילות מיקום: בתי תמסורת, סעפות הידראוליות, בלוקי מנוע, גופי מדחס ובסיסי תבניות גדולים. זה גם מנצח בנפח בינוני עד גבוה שבו החלפת משטחים ופעולה ללא השגחה הופכים את זמן ההגדרה לזמן חיתוך. עבור חנות עבודה שמפעילה שילוב של תאים, HMC עם APC יכול להחליף שתיים או שלוש מכונות אנכיות ועדיין להחזיק בסובלנות צולבות הדוקות יותר.
מַסְקָנָה
מרכז עיבוד אופקי משפר עיבוד רב-צדדי על ידי הנחת החלק על שולחן סיבובי וסיבובו אל הציר במקום לשחררו ולהעיף אותו. הגדרה אחת מגיעה לארבעה או חמישה פנים, הנתון נשאר קבוע כך שדיוק מיקום חוצות הפנים מובטח על ידי המכונה ולא על ידי המפעיל, ומחליף משטחים חופף את ההגדרה לחיתוך כך שהציר יהיה פרודוקטיבי. הוסף פינוי שבבי כבידה ומיטה קשיחה עם מרכז כובד נמוך, וה-HMC הופך לפלטפורמה הטבעית לחלקי ארגז ודיור שצריכים קידוחים, חורים ופנים ממספר צדדים. התוצאה היא פחות מתקנים, פחות גרוטאות מסחיפת נתונים ותפוקה גבוהה יותר בחלקים שהכי קשה לעשות במכונה אנכית.


